 English
 简体中文
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी


Қос бұрандалы экструдерлер туралы жалпы қате түсініктер: экструзия процестерін оңтайландыру үшін дәстүрлі нанымдарды бұзу
Ningbo Fangli Technology Co., Ltd.болып табыладымеханикалық жабдық өндірушісі30 жылға жуық тәжірибесі барпластикалық құбырларды экструзияға арналған жабдық, жаңа қоршаған ортаны қорғау және жаңа материалдар жабдықтары. Құрылғаннан бері Fangli пайдаланушының сұранысы негізінде әзірленді. Үздіксіз жетілдіру, негізгі технология бойынша тәуелсіз ҒЗТКЖ және озық технологияларды және басқа құралдарды сіңіру және сіңіру арқылы біз дамыттық.ПВХ құбырларын экструзиялау желісі, PP-R құбырының экструзия желісі, PE сумен жабдықтау / газ құбырын экструзия желісі, ол Қытай құрылыс министрлігі импорттық өнімдерді ауыстыруды ұсынды. Біз «Чжэцзян провинциясындағы бірінші дәрежелі бренд» атағын алдық.
Пластмассаларды құрау өнеркәсібінде пластикалық бөлшектердің барлығы дерлік полимерлі құрамдарды күрделі өңдеуге сүйенеді.қос бұрандалы экструдерлер(TSE). Керемет араластыру сипаттамаларымен, жоғары өндіріс тиімділігімен және өнімнің жоғары консистенциясымен,қос бұрандалы экструдерлерүздіксіз құрамдауда сөзсіз көшбасшы болды.
Дегенмен, бұл технология ғасырдан астам уақыт бойы әзірленгеніне қарамастан, көптеген тәжірибешілер әлі де оның негізгі принциптері туралы қате түсініктерді ұстанады, бұл қуаттылықты кеңейту немесе нақты өндіріс кезінде ауытқуларға әкеледі. Бүгін біз қос бұрандалы экструдерлер туралы негізгі 5 қате түсінікті терең талдаймыз.
1-қате түсінік: Қос бұрандалы өнімділік тозуға өте сезімтал
Көптеген адамдар бұрандалар тозғаннан кейін машина өнімділігі күрт төмендейді деп сенеді. Шындық мынада: қос бұрандалы экструдерлер әдетте бір бұрандалы экструдерлерге қарағанда тозуға азырақ сезімтал.
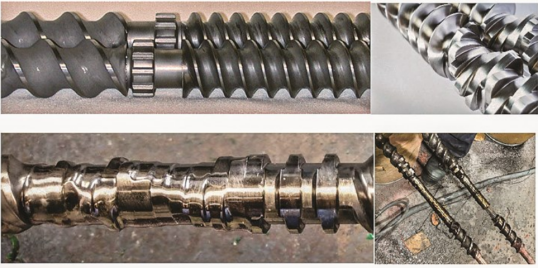
Бұранданың жоғарғы суреттегідей таза және жылтыр болуы міндетті емес; бірақ оны төменгі суретте көрсетілген көлемде киюге мүлдем рұқсат етілмейді. (Сурет көзі: Leistritz)
- Оң тасымалдау артықшылығы:Бірлесіп айналатын қос бұрандалардың өзін-өзі сүртуге арналған бірегей әсері бар. Аралық аймақтағы беттік жылдамдықтар бір бұрандаларға қарағанда күшті оң тасымалдау мүмкіндігін қамтамасыз етеді.
- Тозуға үлкен төзімділік:Қос бұрандалы процестерде бұрандалы элементтер немесе бөшкелер әдетте диаметрі 3-5% тозу кезінде де дұрыс жұмыс істей алады. Себебі, біз ұлғайтылған саңылаулардың орнын толтыру үшін бұранда жылдамдығын өз бетінше реттей аламыз. Керісінше, бір бұрандалардың тозу шегі әдетте тек 1-2% құрайды.
- Төмен жергілікті ауыстыру құны:Қос бұрандалар модульдік, құрылыс блогының дизайнын пайдаланады. Тозу көбінесе ығысу мен қысымы жоғары аймақтарда шоғырланған (жалпы ұзындықтың шамамен 25-30%), сондықтан техникалық қызмет көрсету тек сол арнайы құрамдастарды ауыстыруды талап етеді.
Маман кеңесі:Бұрандалар әдетте бөшкелерге қарағанда төрт есе жиі ауыстыруды қажет етеді. Бұл бұрандалы ұшу ұштары материалмен үнемі байланыста болатындығына байланысты, ал баррель беті белгілі бір элементтермен тек уақыттың шамамен 25% ғана жанасады.
2-жаңа түсінік: Желдеткіш саңылау толтырғыш барлық су тасқыны мәселелерін шеше алады
Желдеткіш портында «желдету су тасқыны» орын алғанда, көбісі инстинктивті түрде желдеткіш толтырғышты қосады. Дегенмен, бұл көбінесе мәселені жасыратын «таспа» ретінде әрекет етеді және тіпті жүйені қажетсіз қиындатады.
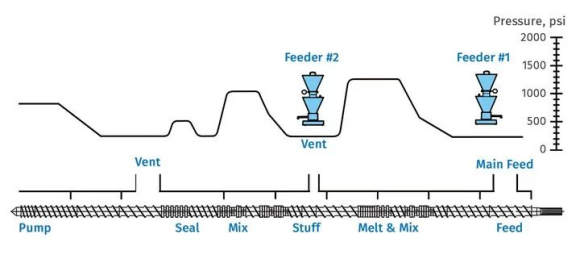
Желдеткіш және төменгі беру нүктелерінде нөлдік қысымды қамтамасыз ететін мінсіз бұрандалы конструкция
- Дизайн маңызды: бұранда конструкциясы сәйкес келмесе немесе сорғы бөлімінде қатты кері қысым болса, балқыма тікелей желдеткіш бағанға ағып кетеді. Желдеткіш бұранданың нашар дизайнынан туындаған су тасқынын түбегейлі шеше алмайды.
- Желдеткіш толтырғыштың шынайы мақсаты: ол жоғары жылдамдықты бумен тасымалданған кезде бұл қатты заттардың желдеткіш саңылауында жиналуын болдырмайтын, балқытылмаған материалдардан (мысалы, ұнтақ толтырғыштар) құрамдар үшін жарамды.
- Түбірлік себептерді талдау: қалыпты жұмыс істейтін желдеткіш кенеттен су басса, желдеткіш тығынға сенбей, бұранданың/бөшкенің тозуын, салқындату жүйесінің ақаулығын, экран қаптамасының бітелуін немесе жоғары қысымды тексеруге басымдық беру керек.
3-қате түсінік: зертханадан өндірістік желіге дейін бір қадамдық сызықтық масштабты күту
«Формуляр зертханада жұмыс істеді, сондықтан ол міндетті түрде өндірістік желіде жұмыс істейді». Бұл болжам іс жүзінде жиі сәтсіздікке ұшырайды.
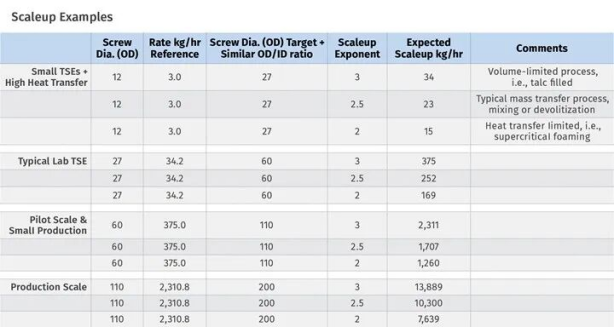
- Шекара шарттарының күрделілігі: Өндіріс үшін масштабтау еркін көлемді, жылу беруді (балқыма температурасын бақылау), массаны тасымалдауды (араласу және деволатизациялау) және айналу моментінің шектеулерін қоса алғанда, көптеген «шекаралық шарттарды» қамтиды.
- Сызықты емес масштабтау: көлемі шектелген процестер бұранда диаметрінің (D³) текшесі бойынша масштабталады, ал жылу беру шектелген процестер квадратпен (D²) масштабталады. Бұлардың арасындағы айырмашылық айтарлықтай.
- Тәжірибелік ереже: зертханалық немесе пилоттық масштабтағы желінің өткізу қабілеті мақсатты өнім өткізу қабілетінің 1/10 бөлігінен кем болмауы керек. Алшақтық үлкенірек болса, масштабты есептеулердің сенімділігі айтарлықтай төмендейді.
4-жаңа түсінік: қос бұрандалы экструдерлер сұйықтықты айдауға жарамайды
Коммерциялық ауқымдағы сұйық айдау деңгейін 70%-дан асатын деңгейге жету толығымен мүмкін.
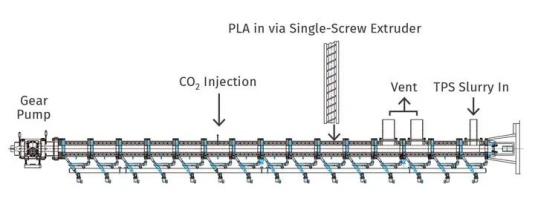
Балқыту, араластыру, аса критикалық CO₂ айдау, салқындату және айдау бөлімдерін біріктіретін оңтайландырылған қос бұрандалы дизайн
- Негізгі факторлар: Сәтті инъекцияның өзегі сұйықтықтың тұтқырлығы мен оның полимердегі ерігіштігінде жатыр.
- Әртүрлі жабдық: тісті сорғылар, поршеньді сорғылар, перистальтикалық сорғылар немесе диафрагмалық сорғылар сияқты айдау жүйелерін сұйықтық сипаттамаларына қарай таңдауға болады.
- Кезеңдік инъекция әдісі: жоғары пайыздық сұйықтықты құрамдар үшін (мысалы, >70%), бұрандалы арналарда сұйықтықтың жиналуын болдырмау үшін кілт біртіндеп, кезеңді инъекция болып табылады.
- Өте критикалық қолданбалар: заманауи қос бұрандалы технология көбік түзу, деволатизациялау немесе пластификаттау үшін суперкритикалық сұйықтықтарды тұрақты түрде енгізе алады.
Қате түсінік 5: Меншікті момент (немесе моменттің тығыздығы) жалғыз моменттің көрсеткіші болып табылады
Экструдер өнімділігін бағалау кезінде «Спецификалық момент» (ST, сондай-ақ моменттің тығыздығы, TD ретінде белгілі) жиі талқыланады.
Бірдей спецификалық айналдыру моменті, бірақ әртүрлі OD/ID қатынасы айтарлықтай әртүрлі бос көлемдер мен өңдеу сипаттамаларына әкеледі
- Анықтамалық шектеу: Нақты моменттің формуласы ST = Md / a³, мұндағы Md - біліктегі максималды момент, ал a - орталық қашықтық.
- Көлемді елемеу: Бұл есептеу бұранданың бос көлемін (FV) көрсетпейді. Бос көлем бұранданың сыртқы-ішкі диаметрінің қатынасына (OD/ID) байланысты және материалдың өткізу қабілетіне тікелей әсер етеді.
- Кешенді бағалау: Жабдықты таңдау кезінде момент қуаты мен бұранданың қол жетімді көлемі арасындағы оңтайлы теңгерімді табу керек.
Қос бұрандалы композицияның іргелі логикасын түсіну және осы жалпы когнитивтік тұзақтарды болдырмау - өндіріс сапасы мен тиімділігін арттыру жолындағы алғашқы қадам.
Қосымша ақпарат қажет болса,Ningbo Fangli Technology Co., Ltd.егжей-тегжейлі сұрау үшін хабарласуға шақырады, біз сізге кәсіби техникалық нұсқаулықты немесе жабдықты сатып алу бойынша ұсыныстарды береміз.
Сұрау жіберу
X
Біз cookie файлдарын сізге жақсырақ шолу тәжірибесін ұсыну, сайт трафигін талдау және мазмұнды жекелендіру үшін пайдаланамыз. Осы сайтты пайдалану арқылы сіз cookie файлдарын пайдалануымызға келісесіз.
Құпиялылық саясаты