 English
 简体中文
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी


Диаметрі 2000 мм-ден жоғары PE құбырлары
Ningbo Fangli Technology Co., Ltd.болып табыладымеханикалық жабдық өндірушісі30 жылдан астам тәжірибесі барпластикалық құбырларды экструзияға арналған жабдық, жаңа қоршаған ортаны қорғау және жаңа материалдар жабдықтары. Құрылғаннан бері Fangli пайдаланушының сұранысы негізінде әзірленді. Үздіксіз жетілдіру, негізгі технология бойынша тәуелсіз ҒЗТКЖ және озық технологияларды және басқа құралдарды сіңіру және сіңіру арқылы біз дамыттық.ПВХ құбырларын экструзиялау желісі, PP-R құбырының экструзия желісі,PE сумен жабдықтау / газ құбырын экструзия желісі, ол Қытай құрылыс министрлігі импорттық өнімдерді ауыстыруды ұсынды. Біз «Чжэцзян провинциясындағы бірінші дәрежелі бренд» атағын алдық.
Урбанизацияның күшеюі және климаттың өзгеруінің әсерінің күшеюі тұщы сумен қамтамасыз ету және ағынды суларды тазарту барған сайын маңызды болып келе жатқанын білдіреді. Бұл сұраныс сақталады және күшейеді деп күтілуде. Көптеген жылдар бойы су шаруашылығындағы пластикалық құбырлардың өнімділігі материалды оңтайландыру, жабдық технологиясын жетілдіру және өндіру әдістері арқылы жақсарды. Үлкен көлемдегі суды тасымалдау қажеттілігіне байланысты құбырлардың үлкен диаметрлеріне қойылатын талаптар үнемі артып келеді.
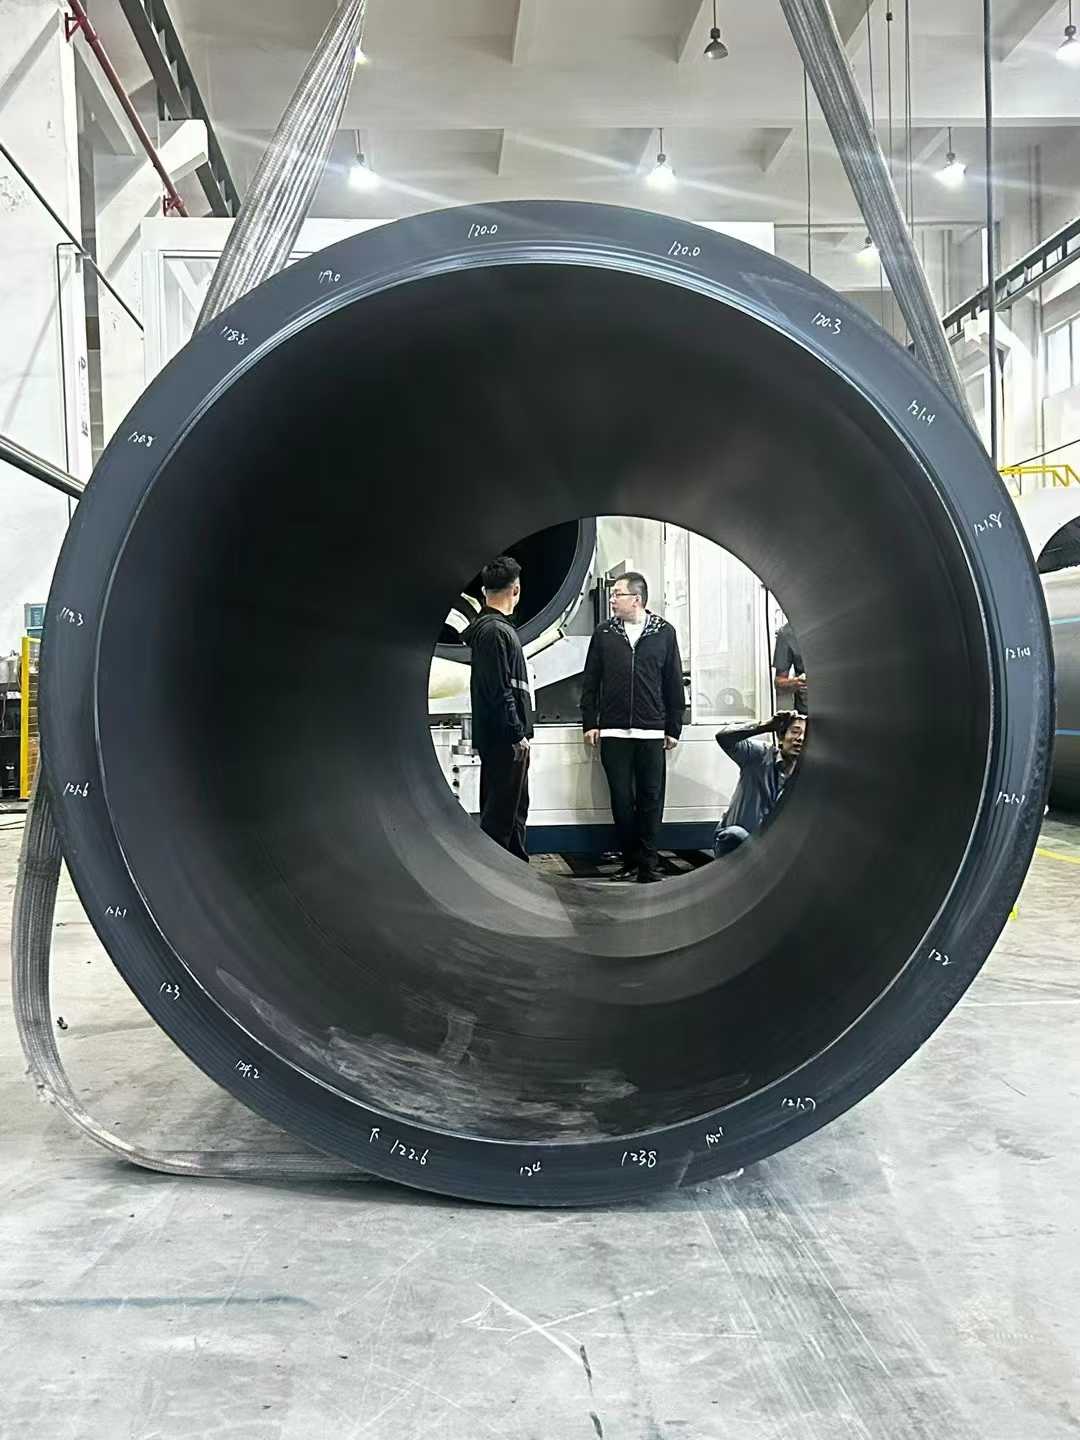
PE құбырларының сумен жабдықтау және су бұру, газ, ауыл шаруашылығы және атом энергетикасы сияқты әртүрлі салаларда көптеген сәтті қолданбалары мен жылжыту жағдайлары бар. Атап айтқанда, соңғы жылдары атом энергетикасына арналған үлкен диаметрлі, қалың қабырғалы PE құбырлары саласында көптеген жетістіктерге қол жеткізілді, бұл саланың алдыңғы қатарында.
Үлкен диаметрлі құбырларды өндірудегі қиындықтарды қалай шешу керек? Үлкен диаметрлі құбырларды өндіруде қандай жабдық технологиялары мен технологиялық ағымдар қатысады? Үлкен диаметрлі құбырлар үшін болашақ дизайн үрдістері мен қиындықтары қандай? Бүгін біз «Диаметрі 2 метр және одан жоғары PE құбырларын іске қосу жабдықтары мен өндіру технологиясының негізгі нүктелерімен» таныстырамыз.
I. Жабдықты конфигурациялау және жөндеу
1. Экструдерді таңдау және параметрлері
1.1. Жоғары айналу моментін пайдаланыңызбір бұрандалы экструдерұзындығының диаметріне қатынасы ≥ 40:1 және балқыманың біркелкі пластификациясын және жоғары тиімділікті қамтамасыз ету үшін бұранданың диаметрі 120 мм. Материалдың біркелкі пластификациясы мен төмен температурадағы балқыма экструзиясына кепілдік бере отырып, жоғары өнімділікке қол жеткізу керек.
1.2. Балқыма температурасының ауытқуынан туындаған құбыр қабырғасының қалыңдығының ауытқуын болдырмау үшін температураны бақылау дәлдігі ±0,5°C шегінде болуы қажет халықаралық брендтің PLC басқару жүйесін конфигурациялаңыз.
2. Қалып және калибрлеу жүйесі
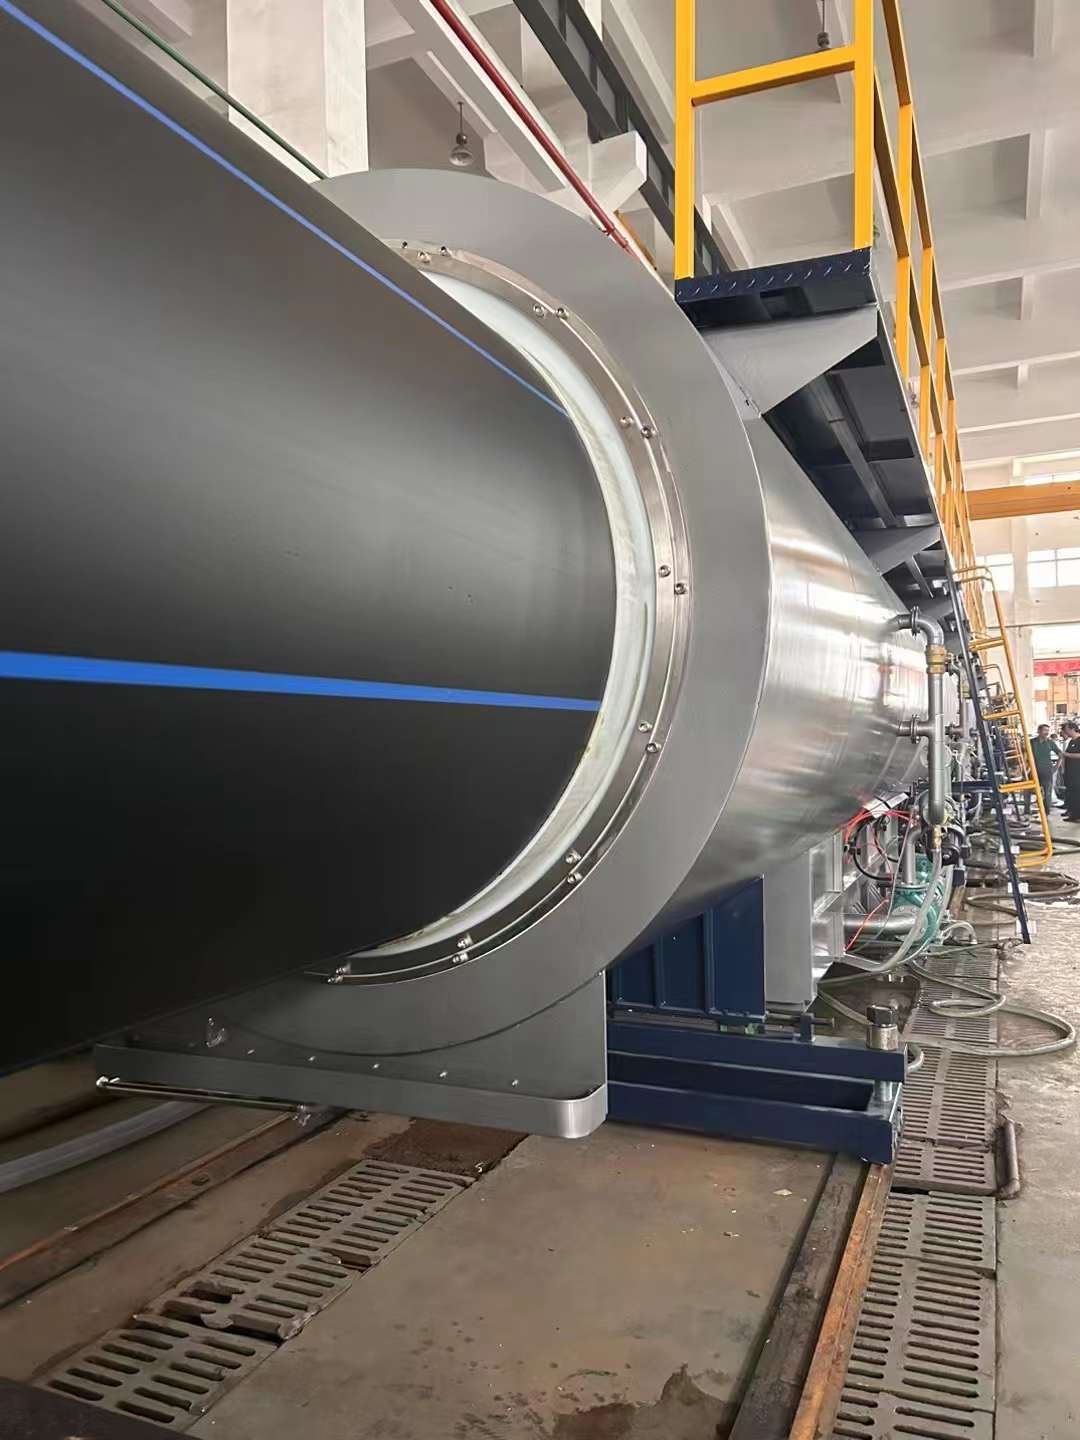
2.1. Матрица спиральды құрылымды (соғылған легирленген болат + хромдалған) қабылдауы керек, температураны дәл реттеу үшін өзегінде аудандастырылған электр жылытуы бар. Үлкен көлемді, ұзын спиральды құрылымдары бар матрицалар балқыма температурасын одан әрі тұрақтандыру үшін спиральды ағын арналарының оңтайландырылған санымен және ауа/май салқындату құрылымдарымен жабдықталған.
2.2. Калибратор гильзасы мен матрица басы арасындағы қашықтық қысқа болатындай етіп реттелуі керек (әдетте ≤ 5 см) және вакуумды калибрлеу ыдысындағы су қысымы құбырдағы беткі толқындарды немесе ойықтарды азайту үшін теңестірілуі керек.
2.3. Экструдер мен қалып арасында балқыма температурасын айтарлықтай төмендетуге, HDPE материалының шөгуін жеңуге және құбыр қабырғасының біркелкі қалыңдығын қамтамасыз етуге қабілетті балқыма салқындатқыш/алмастырғыш конфигурациялануы керек.
II. Іске қосу алдындағы дайындық
1. Шикізатты алдын ала өңдеу
Арнайы PE100 немесе одан жоғары сапалы жоғары тығыздықтағы полиэтилен (HDPE) шайырын пайдаланыңыз. Мастер-бетонды араластырған кезде, балқыма көпіршіктері немесе деградацияны болдырмау үшін оны ылғалдылығы ≤ 0,01% дейін кептіріңіз. Мысалы, JHMGC100LST бағасы.
2. Жабдықты алдын ала қыздыру және жөндеу
2.1. Қалып басын жылыту кезең-кезеңімен жүргізілуі керек: бастапқы іске қосу үшін 5-6 сағатқа алдын ала қыздырыңыз (220°С); матрицаларды ауыстырған кезде, штамптың біркелкі қыздырылуын қамтамасыз ету үшін 4-5 сағат алдын ала қыздырыңыз.
2.2. Калибратордың су гильзасын орнатқаннан кейін құбыр эксцентристік немесе біркелкі емес қабырға қалыңдығын болдырмау үшін тегістік пен саңылау (қате ≤ 0,2 мм) реттеу үшін өлшеуіш өлшегішті пайдаланыңыз.
III. Процесс параметрін басқару
1. Температура және қысым
1.1. Шикізаттың балқыма ағынының индексіне сәйкес экструдердің температура аймақтарын орнатыңыз: 1-аймақ: 160-170°C, 2-аймақ: 180-190°C, қалқан басы аймағы: 200-210°C. Балқыма қысымын 15-25 МПа арасында тұрақтандыру керек.
1.2. Қалыптағы тым жоғары өзек температурасы (> 220°C) ішкі қабырғаның кедір-бұдырына әкеледі; жылу тасымалдағыш май айналымы жүйесі арқылы нақты бақылау қажет.
2. Салқындату және тасымалдау
2.1. Вакуумдық калибрлеу ыдысындағы судың температурасын 10-20°C аралығында бақылаңыз. Кенет салқындатудан туындаған кернеулі крекингтің алдын алу үшін бүріккіш салқындату резервуарында кезеңді салқындату (температура айырмашылығы ≤ 10°C) пайдаланыңыз.
2.2. Тасымалдау жылдамдығын экструзия жылдамдығымен синхрондаңыз (қате ≤ 0,5%). Құбырдың біркелкі созылуын қамтамасыз ету үшін шынжыр табанды тартудың тарту күші ≥ 5 тонна болуы керек.
IV. Сапаны бақылау және ақауларды жою
1. Беттік ақауларды жою
1.1. Кедір-бұдыр бет: бітелген су арналарын немесе калибратор жеңінде біркелкі емес су қысымын тексеріңіз; саптамаларды тазалаңыз және тепе-теңдікке жету үшін ағын жылдамдығын реттеңіз.
1.2. Ойықтар/толқындар: қалып ерініндегі қоспаларды тазалаңыз; вакуумдық калибрлеу цистернасындағы теріс қысымды реттеу (-0,05 ~ -0,08 МПа); қажет болса, экран бумасын ауыстырыңыз.
2. Өлшемдік дәлдікті қамтамасыз ету
Құбырдың сыртқы диаметрін (төзімділік ±0,5%) және қабырғасының қалыңдығын (толеранттылық ±5%) 30 минут сайын өлшеңіз. Мәндер стандарттардан асып кетсе, қалып аралығын немесе тасымалдау жылдамдығын реттеңіз.
3. Біркелкі емес қалыңдық, салбырау және сопақтық мәселелеріне арналған шешімдер
3.1. Біркелкі емес қалыңдық мәселесі
3.1.1 Қалыптарды калибрлеу және реттеу
A. Матрицаны орнату кезінде қалып ерні мен оправка арасындағы қатаң концентритті қамтамасыз етіңіз. Болттарды сағат тілімен біртіндеп бұраңыз, содан кейін локализацияланған кернеуден туындаған эксцентрикті болдырмау үшін оларды бір айналыммен босатыңыз.
B. Қабырғаның қалыңдығын реттейтін болттарды қалып шетіне реттеңіз. Әрбір реттеуден кейін ауытқу аймақтарын жылдам анықтау үшін құбырдың сыртқы бетіндегі бағытты майлы қаламмен белгілеңіз.
C. Қоспалардың балқыма ағынына кедергі келтірмеу үшін қалып ерінінің ішіндегі 0,5-1 см аумақтағы күйген материал шөгінділерін жүйелі түрде тазалаңыз.
3.1.2 Процесс параметрін оңтайландыру
A. Экструдер балқымасының қысымын 15-25 МПа арасындағы бақылаңыз. Қабырға қалыңдығының өзгеруіне әкелетін мерзімді ауытқуларды болдырмау үшін тасымалдау жылдамдығын экструзия жылдамдығымен (қате ≤ 0,5%) синхрондаңыз.
B. Калибратор гильзасы мен қалып ерні арасындағы қашықтықты ≤ 5 см етіп реттеңіз. Біркелкі салқындатуды қамтамасыз ету үшін бүріккіш салқындату резервуарындағы саптама бұрыштары мен су шығару қысымын теңестіріңіз.
3.1.3 Нақты уақытта анықтау және түзету
A. Салқындатқыш су ыдысының алдында үлгілерді кесіңіз. Тесік бұрғылау машинасымен көп нүктелі анықтау әдісін (мысалы, 8 нүктелік әдіс) пайдаланыңыз және қалып аралығын реттеуге көмектесу үшін нониус штангенциркульін пайдаланыңыз.
B. Тасымалдау жылдамдығын немесе саңылаулардың ашылуын түзету үшін оны автоматты кері байланыс жүйесіне байланыстырып, нақты уақытта сыртқы диаметрді бақылау үшін лазерлік диаметр өлшегішін біріктіріңіз.
3.2. Салбырау (балқыма) мәселесі
3.2.1 Температура мен салқындатуды бақылау
A. Балқыма температурасын төмендетіңіз (әдеттегі процестерден 10-15°C төмен). Қалыптың ішкі температурасын ≤ 220°C деңгейінде тұрақтандыру үшін жылу тасымалдағыш май айналымы жүйесін пайдаланыңыз.
B. Бүріккіш салқындату резервуарындағы температура айырмашылығын кезең-кезеңімен бақылауды жүзеге асырыңыз (≤ 10°C). Балқыманың қатаюын жеделдету үшін вакуумды калибрлеу ыдысындағы теріс қысымды -0,05 ~ -0,08 МПа дейін арттырыңыз.
3.2.2 Жабдықты және процесті жетілдіру
A. Ағын арнасының дизайнын оңтайландыру, балқымаларды қолдауды жақсарту және жергілікті күйреуді болдырмау үшін спиральды дистрибьюторды пайдаланыңыз.
B. Калибратор жеңінің су шығару қысымын реттеңіз (қате ≤ 5%). Салқындату уақытын ұзарту үшін тасымалдау жылдамдығын номиналды мәннен 50%-дан төменге дейін азайтыңыз.
3.3. Сопақшалық мәселесі
3.3.1 Гравитацияны өтеу және калибрлеуді оңтайландыру
A. Көп нүктелі түзету роликтерін орнатыңыз (әр 2 метр сайын бір жинақ). Роликтің қысымын реттеу және құбырдағы күштерді теңестіру үшін гидравликалық қысымды пайдаланыңыз.
B. Калибратор жеңінің су шығару қысымын реттеңіз (қате ≤ 5%). Дөңгелектігін қамтамасыз ету үшін вакуумды калибрлеу цистернасынан біркелкі сорумен үйлестіріңіз.
3.3.2 Процесс параметрін реттеу
A. Сопақшалықты тудыратын балқыманың біркелкі емес жиырылуын болдырмау үшін оправкаға аймақтарға бөлінген қыздыруды орындаңыз (қате ±2°C).
B. Деформацияны тудыратын локализацияланған біркелкі емес қарсылықты болдырмау үшін калибратор жеңінен, тіреу тақталарынан немесе тығыздағыш сақиналардағы қоспаларды тексеріңіз және тазалаңыз.
Қосымша ақпарат қажет болса,Ningbo Fangli Technology Co., Ltd.егжей-тегжейлі сұрау үшін хабарласуға шақырады, біз сізге кәсіби техникалық нұсқаулықты немесе жабдықты сатып алу бойынша ұсыныстарды береміз.
Сұрау жіберу
X
Біз cookie файлдарын сізге жақсырақ шолу тәжірибесін ұсыну, сайт трафигін талдау және мазмұнды жекелендіру үшін пайдаланамыз. Осы сайтты пайдалану арқылы сіз cookie файлдарын пайдалануымызға келісесіз.
Құпиялылық саясаты