 English
 简体中文
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी


ПВХ құбырының экструзиясы: Неліктен төмен момент жоғары сапаны білдірмейді?
Ningbo Fangli Technology Co., Ltd.болып табыладымеханикалық жабдық өндірушісі30 жылдан астам тәжірибесі барпластикалық құбырларды экструзияға арналған жабдық, жаңа қоршаған ортаны қорғау және жаңа материалдар жабдықтары. Құрылғаннан бері Fangli пайдаланушының сұранысы негізінде әзірленді. Үздіксіз жетілдіру, негізгі технология бойынша тәуелсіз ҒЗТКЖ және озық технологияларды және басқа құралдарды сіңіру және сіңіру арқылы біз дамыттық.ПВХ құбырларын экструзиялау желісі, PP-R құбырының экструзия желісі, PE сумен жабдықтау / газ құбырын экструзия желісі, ол Қытай құрылыс министрлігі импорттық өнімдерді ауыстыруды ұсынды. Біз «Чжэцзян провинциясындағы бірінші дәрежелі бренд» атағын алдық.
ПВХ құбырларын экструзиялау процесінде өңдеудің көптеген ауытқулары жиі қателеседімайлаудың жеткіліксіздігі. Крутящий моменті жоғарылағанда, балқыма ағыны тұрақсыз болады немесе құбыр беті кедір-бұдыр болып кетсе, көптеген зауыттардағы дереу реакция көбірек майлауды қосу болып табылады. Қысқа мерзімде момент төмендейді, материал ағыны жақсарады және өндірістік желі біркелкі жұмыс істейді, бұл мәселе шешілді деген оңай қорытындыға әкеледі.
Шамадан тыс майлау әдетте әдейі емес, қайталанатын процесті реттеу арқылы біртіндеп дамиды. Өндіріс желісі қысымның ауытқуына, кедір-бұдыр беттерге, кейде материалдың кептелуіне, нашар балқытуға немесе экструзия жүктемесінің жоғарылауына тап болғанда, операторлар майлауды біртіндеп қосуға бейім. Бастапқы өндіріс шынымен де тегіс болады. Дегенмен, майлау әсері тым күшті болған кезде, шайыр бөлшектері толығымен балқымай тұрып, бөшке ішінде шамадан тыс сырғып кетеді. Бұл балқу жылдамдығының төмендеуіне, балқыманың когезиясының төмендеуіне, тұрақсыз пластиктенуге және соның салдарынан өңдеу терезесінің тарылуына әкеледі. Жабдық әлі де бірқалыпты жұмыс істеп тұрғандай көрінетіндіктен, мұндай мәселелерді цехта тез арада анықтау қиын.
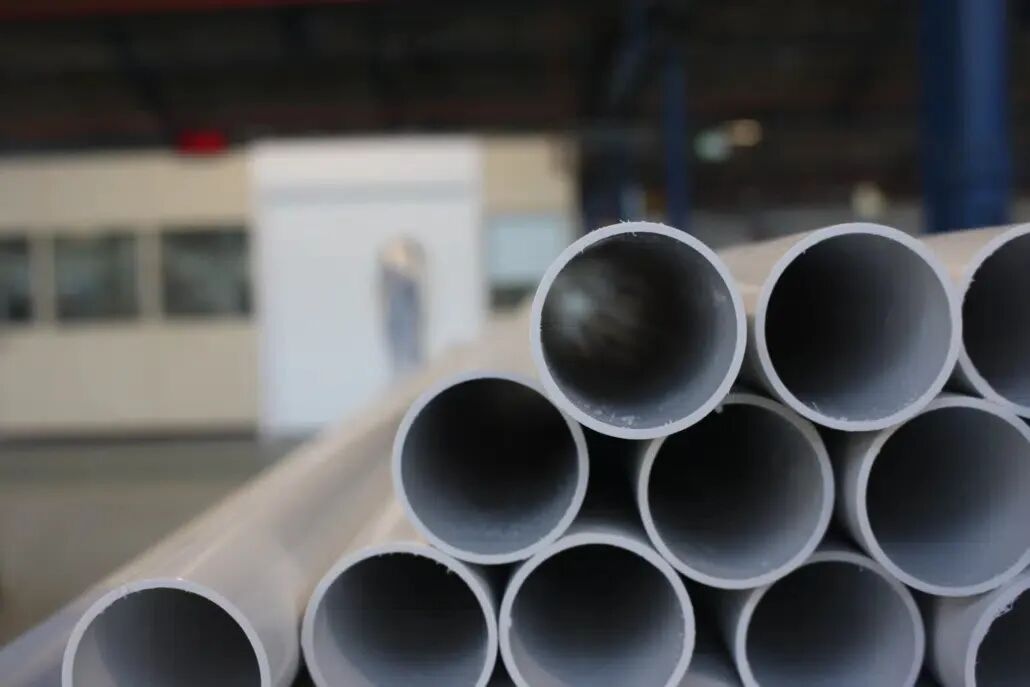
Тағы бір жиі кездесетін қате түсінік - «төменгі момент жақсы майлауды білдіреді». Шындығында, ПВХ экструзиясы бақыланатын балқыту және кесу процестеріне негізделген. Шамадан тыс майлау бұранданың тиімді кесу әрекетін әлсіретеді, нәтижесінде балқыту үшін энергия жеткіліксіз. Материалдың ағуы жеңілірек болғанымен, бұл толық емес балқытуды, күңгірт немесе ақшыл беттерді, тұрақсыз вакуум өлшемдерін, соққы беріктігін төмендетуді, қабырға қалыңдығының ауытқуын, дәнекерлеу сызығының жеткіліксіз беріктігін, өлшемдердің тұрақсыздығын және қалыптардың жиналуын тудыруы мүмкін - әсіресе жоғары жылдамдықты экструзия кезінде айқын көрінеді.
Жоғары толтырылған CaCO₃ құрамдары үшін бұл мәселе одан да маңыздырақ болады. Толтырғыштың көп мөлшері шайыр бөлшектері арасындағы тиімді байланысты әлсіретеді, ал шамадан тыс майлау балқу тиімділігін одан әрі төмендетеді. Бұл пластификацияның баяулауына, балқыма қысымының ауытқуына, балқыма беріктігінің төмендеуіне, сынғыш механикалық қасиеттерге және әртүрлі ауысымдардағы өңдеу консистенциясының төмендеуіне әкеледі. Кейбір зауыттар ағындылықты жақсартуға тырысып, қосымша майлауды қосуды жалғастырып, формуланы оңтайлы өңдеу теңгерімінен байқаусызда итермелейді. Бұл көптеген жоғары толтырылған ПВХ құбырларының құрамдастарының іске қосылуы оңай болғанымен, ұзақ мерзімді тұрақты өндірісті сақтау үшін күресуінің маңызды себебі.
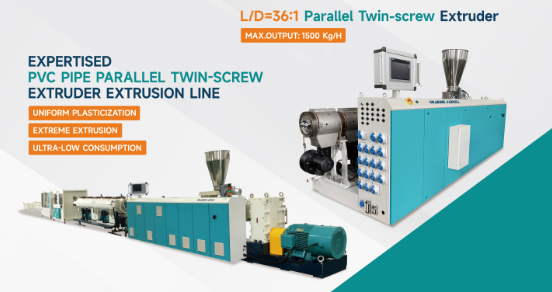
Сондықтан майлауды бүкіл өңдеу жүйесінен бөлек бағалау мүмкін емес. Оның тиімділігіне толтырғыш құрамы, ACR, CPE, тұрақтандырғыш жүйесі, бұрандалы геометрия, экструзия жылдамдығы, температура профилі және қалып дизайнын қоса алғанда, көптеген факторлар әсер етеді. Толтырғышы аз жүйеде жақсы жұмыс істейтін бірдей майлау схемасы жоғары толтырылған жүйеде жеткіліксіз балқытуды тудыруы мүмкін.
Тәжірибелі процессорлар «қайсысы майлаушы ең күшті» деген сұраққа емес, «майлау жүйесі оңтайлы термоядролық тепе-теңдікті сақтай ма» деген сұраққа жауап береді. Тамаша ПВХ формуласы мүмкін болатын ең төменгі моментке ұмтылмайды; оның орнына ол балқыту сапасы, балқыма ағыны, өңдеу тұрақтылығы және механикалық қасиеттер арасындағы ең жақсы тепе-теңдікті қамтамасыз етуге бағытталған. Нақты өндірісте төмен айналу моменті сапа көрсеткіші емес, тек процесс көрсеткіші болып табылады. Шынайы мақсат - әрқашан тұрақты біріктіру, тұрақты өлшемдер, тұрақты бет сапасы және ұзақ мерзімді дәйекті өнім. Ақыр соңында, бүгін жақсырақ ағындылықты ұсынатын тұжырым ертең сапа шағымдарының көзі болуы мүмкін.
Қосымша ақпарат қажет болса,Ningbo Fangli Technology Co., Ltd.егжей-тегжейлі сұрау үшін хабарласуға шақырады, біз сізге кәсіби техникалық нұсқаулықты немесе жабдықты сатып алу бойынша ұсыныстарды береміз.
Сұрау жіберу
X
Біз cookie файлдарын сізге жақсырақ шолу тәжірибесін ұсыну, сайт трафигін талдау және мазмұнды жекелендіру үшін пайдаланамыз. Осы сайтты пайдалану арқылы сіз cookie файлдарын пайдалануымызға келісесіз.
Құпиялылық саясаты